中温蜡的使用温度范围及核心应用标准
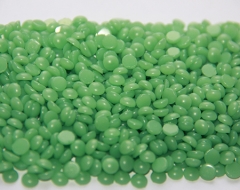
在精密铸造行业,模料是决定铸件精度与表面质量的核心基础材料,按熔点可分为低温蜡、中温蜡和高温蜡三类。其中,中温蜡因兼具优异的成型性、足够的蜡模强度与良好的溃散性,成为复杂精密铸件(如航空发动机叶片、汽车精密构件)生产的首选。准确界定其使用温度范围,是保障铸件质量稳定的关键前提。
国内现行的精密铸造模料行业标准(GB/T 10851-2008)明确将中温蜡定义为熔点在66℃至120℃之间的蜡基复合模料,这一区间的划分并非随意,而是由其成分与性能特性决定:中温蜡通常由石蜡、硬脂酸、合成树脂、聚乙烯等组分复合而成,通过调整各成分比例,可在66℃-120℃区间内获得稳定的熔点,既区别于熔点低于65℃、仅适用于简单小型铸件的低温蜡,也不同于熔点高于120℃、多用于重型厚壁铸件的高温蜡,恰好适配多数复杂铸件的生产需求。
中温蜡的使用温度是覆盖全流程的动态调控范围,并非单一数值,每个工序的温度控制都直接影响铸件质量。首先是蜡料熔化环节,温度需比蜡的熔点高出5℃-10℃:例如熔点为80℃的中温蜡,熔化温度应控制在85℃-90℃,确保蜡液均匀无结块,具备良好的充型能力,避免因熔度过低导致蜡模成型缺陷。其次是核心的注蜡成型环节,这是决定蜡模尺寸精度的关键工序,行业内普遍将注蜡温度设定为80℃-110℃,同时搭配25℃-50℃的模具温度:若注蜡温度低于75℃,蜡液流动性不足,易在复杂型腔产生冷纹、缺料;若温度超过115℃,蜡液收缩率骤增,会导致蜡模尺寸偏差超标,甚至因模具受热变形破坏型腔精度。
脱蜡是中温蜡应用的另一关键温度控制点,脱蜡工序需将蜡模从型壳中完全排出,中温蜡的脱蜡温度通常稳定在140℃-160℃(蒸汽脱蜡工艺):温度低于135℃时,蜡易残留于型壳内腔,后续焙烧时残留蜡分解产生气孔、夹杂等铸件缺陷;温度超过165℃时,蒸汽压力骤升会导致脆弱的型壳开裂,同时蜡料过度分解产生灰分,污染铸件表面。
实际生产中,中温蜡的使用温度范围还需根据铸件特性微调:对于形状很复杂、精度要求达微米级的航空叶片,多选用熔点在90℃-110℃的高牌号中温蜡,注蜡温度需准确控制在95℃-105℃;对于普通五金铸件,可选用熔点70℃-85℃的中温蜡,注蜡温度放宽至80℃-95℃,兼顾生产效率与成本。
综上,中温蜡的使用温度围绕66℃-120℃的核心熔点区间,延伸覆盖各工序的操作温度,其准确控制是精密铸造中保障蜡模质量、型壳完整性,实现铸件高精度的核心参数,也是行业生产中需严格管控的关键工艺指标。